

共计 1878 个字符,预计需要花费 5 分钟才能阅读完成。
一、电解抛光工艺定义与核心原理
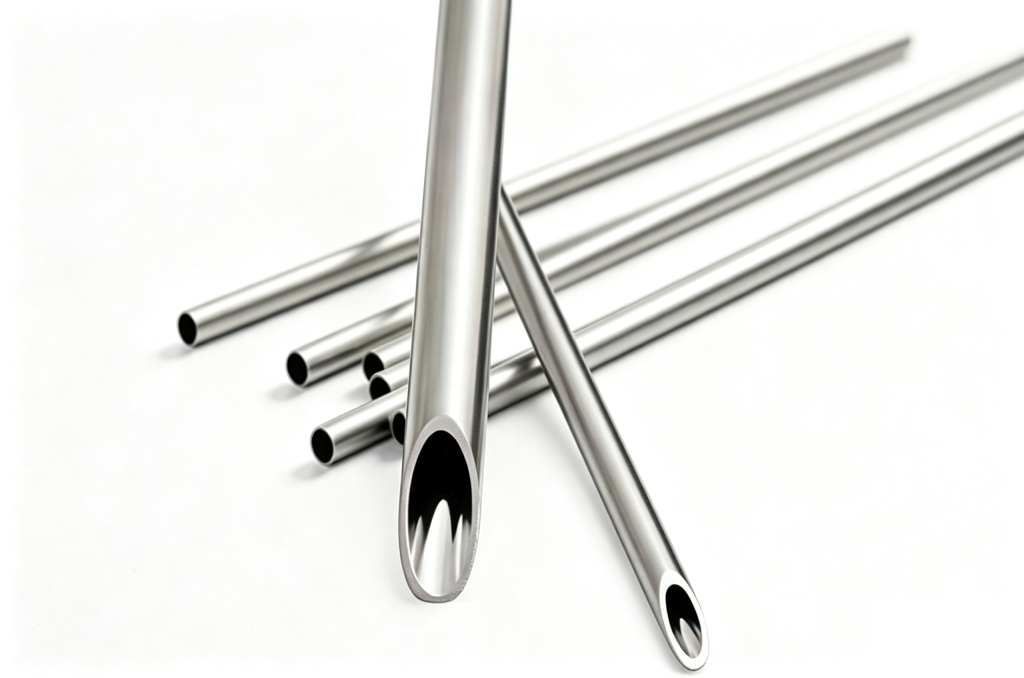
不锈钢管电解抛光(简称EP抛光)是一种电化学精密表面改性工艺,区别于传统机械打磨抛光,无物理磨削、无表层挤压损伤,是高端精密不锈钢管、镍基合金管的核心精加工工艺。
工艺核心原理:将不锈钢管作为阳极、专用阴极置入配比电解液中,通入可控直流电,利用电化学阳极溶解效应,让管材表面微观凸起的金属高峰优先溶解、微观凹陷缓慢溶解,实现微观层面均匀整平。同时过程中会富集表面铬元素,自发形成致密、均匀的钝化氧化膜,一举完成表面整平、镜面出光、强化防腐、净化表层四大效果。
传统机械抛光仅能实现视觉平整,会残留细微打磨划痕、表层应力、金属碎屑与杂质,易造成后期积垢、腐蚀、生锈;而电解抛光可彻底消除微观缺陷,大幅提升管材洁净度与耐蚀性,是流体、高纯、腐蚀工况管材的必备工艺。
二、核心工艺流程(标准全流程)
不锈钢管电解抛光为标准化闭环工艺,分为前处理、电解抛光、后处理三大阶段,每一步直接决定成品表面精度与稳定性。
1、前期预处理(决定抛光合格率)
预处理核心目的是彻底清除管材表面杂质,保证电解反应均匀稳定,避免出现花斑、抛光不均、附着力差等问题。
- 除油清洗:通过碱性除油剂、超声波清洗,去除管材内外壁油污、粉尘、加工润滑油残留,杜绝油污导致的电解盲区。
- 酸洗活化:采用专用弱酸配比,去除管材表面氧化皮、锈蚀、钝化层、焊接氧化色,暴露纯净金属基体,保障后续电解反应均匀进行。
- 纯水漂洗:多级流动纯水冲洗,彻底带走酸碱残留,避免不同药剂交叉污染电解液。
2、核心电解抛光工序
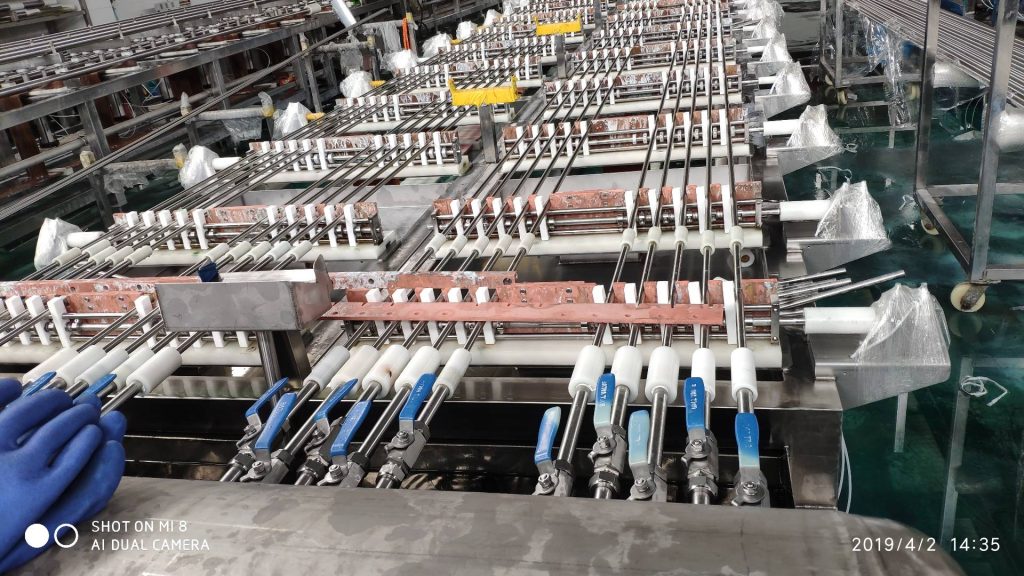
将预处理完成的不锈钢管固定工装,管材接阳极,内置专用阴极棒贯穿管内,保证管材内外壁电场均匀,浸入恒温电解液槽进行电解反应。
主流电解液采用磷酸+硫酸复合配比体系,适配304、316L、2205双相钢、镍基合金等各类高端管材,适配性广、抛光均匀性好。
3、后期钝化处理(锁色防腐、稳定品质)
电解完成后立即进行闭环后处理,杜绝表面氧化、药液残留,锁定抛光效果与防腐性能:
- 多级纯水冲洗:先流动清水初洗,再浸泡清洗,最后去离子精洗,彻底清除管壁残留电解液与电解产物。
- 中和钝化:弱碱溶液中和微量酸性残留,同步完成化学钝化,强化表面铬氧化保护层。
- 高温烘干+质检:恒温烘干杜绝水渍、水斑,后进行外观、粗糙度、洁净度全检。
三、标准工艺参数(行业通用精密标准)
电解抛光属于参数敏感型工艺,温度、电流、时间、电解液配比直接决定成品精度,精密管材执行标准化参数区间:
- 电解液体系:磷酸、硫酸复合专用电解液
- 槽液温度:50℃–80℃(精密小管、毛细管采用中低温恒温控制)
- 电流密度:1.5–5.0 A/dm²
- 抛光时长:3–20分钟(根据管径、壁厚、原始表面状态微调)
- 金属去除量:5–40μm,均匀去除表层缺陷,不改变管材原有尺寸精度
- 成品内壁粗糙度:Ra≤0.1μm,可实现超镜面洁净效果
四、电解抛光核心优势(对比机械抛光)
1、表面极致洁净,无残留无缺陷
无机械打磨划痕、无嵌砂、无金属碎屑、无表层挤压变形,管壁微观平整光滑,不易积尘、积垢、挂液,完美适配高纯流体输送、微量介质取样、精密仪器管路场景。
2、大幅提升耐腐蚀性能
电解过程中管材表面铬镍元素重新富集,形成均匀、致密、稳定的氧化钝化膜,有效提升抗点蚀、抗氯离子腐蚀、抗酸碱腐蚀能力,解决普通抛光管材易生锈、易腐蚀渗漏问题。
3、全程无应力,管材性能稳定
电化学常温加工,无机械外力挤压、无表层加工应力,不会改变管材金相结构,杜绝后期变形、开裂,适配高温、高压、交变载荷工况。
4、内外壁均匀抛光,无死角
通过内置阴极工装,可实现管材内壁、外壁、管口、细微边角全方位均匀抛光,解决机械抛光内壁打磨不到、厚薄不均的行业痛点,尤其适配毛细管、细管、长管、异形管件。
五、适配材质与应用场景
1、适配材质
304、304L、316、316L不锈钢,2205、2507双相不锈钢,Inconel、Hastelloy、Incoloy系列镍基合金管材、精密毛细管等。
2、核心应用领域
- 精密仪器:色谱仪、质谱仪微流控管路、分析仪器取样管
- 生物医药:高纯流体输送、无菌管路、洁净工艺管道
- 化工能源:腐蚀环境微量取样管线、油气井下精密测控管路
- 航空航天、半导体:高洁净、高精度、高稳定性特种管路
- 食品日化:无菌洁净输送管道,杜绝杂质残留与细菌滋生
高端电解抛光管材需执行全检标准:光谱材质复核、粗糙度检测、外观全检、水压探伤、耐腐蚀抽样测试,确保每批次管材精度、洁净度、耐蚀性统一达标。